Das Ausmessen einer Rohrverschraubung sieht wie eine Zwei-Minuten-Arbeit aus, bis Sie ein unbeschriftetes Teil in der Hand haben und eine Spule darauf wartet. Rohr ist einfach: Nenngröße und Wandstärke angeben, schon ist das Rohr identifiziert. Ein Fitting ist ein dreidimensionales Teil und muss in mehreren Dimensionen gleichzeitig überprüft werden: dem Außendurchmesser der Enden, der Wandstärke, der Mitte-zu-Ende- oder Baulänge und der Geometrie der Verbindung. Wenn Sie eine davon falsch machen, kann die Schweißvorbereitung, die Ausrichtung oder die gesamte Spule Ausschuss sein.
Seit 1993 stellen wir in Jiangyin Druckrohrkomponenten her und unser Inspektionsteam misst jeden Arbeitstag Stumpfschweißverbindungen, Muffenschweißverbindungen, Gewindeverbindungen und Flansche. Was folgt, ist die Methode, die wir in unserer eigenen Werkstatt verwenden. Sie wurde für Käufer, Qualitätskontrolleure und Außendiensttechniker geschrieben, die vertrauenswürdige Zahlen benötigen.
Die vier Messungen, die am wichtigsten sind
Was auch immer die Passform ist, vier Fragen decken fast jede Situation ab. Arbeiten Sie sie der Reihe nach durch und Sie müssen selten raten.
- Endgröße und Außendurchmesser. Die Anschlüsse werden nach Rohrnenngröße sortiert, ein Messschieber zeigt jedoch den tatsächlichen Außendurchmesser an. Ein 2-Zoll-Fitting (DN50) misst an der Endfläche etwa 2,375 Zoll (60,3 mm), nicht 2 Zoll. Überprüfen Sie beide Enden, denn hier zeigt sich zuerst eine Ovalität oder ein beschädigtes Ende.
- Wandstärke und Zeitplan. Die Wandstärke trennt SCH 40 von SCH 80 von XXS und bestimmt die Bohrung. Messen Sie am Ende mit einem Messschieber oder einem Ultraschallmessgerät und nehmen Sie mindestens vier Messungen am Umfang vor.
- Länge. Von Mitte zu Ende für Ellbogen, T-Stücke und Seitenteile; Baulänge für Flansche und Ventile; Gesamtlänge für Reduzierstücke, Kappen und Stummelenden. Für die Montage vor Ort ist das Standardmaß maßgeblich.
- Endgeometrie. Fasenwinkel und Grundfläche für Stumpfschweißenden, Muffenbohrung und Muffentiefe für Muffenschweißenden, Gewindeform und Eingriff für Gewindeenden.
Skizzieren Sie das Teil, schreiben Sie die vier Zahlen auf die Skizze und bewahren Sie die Skizze zusammen mit dem Teil auf. Diese Angewohnheit verhindert mehr Fehlanpassungen als jeder andere einzelne Schritt, den wir in dreißig Jahren Produktion gesehen haben.
Werkzeuge, die Messungen zuverlässig machen
Sie benötigen kein Messlabor, aber Sie benötigen die richtige Handvoll Instrumente und eine saubere, ebene Oberfläche zum Arbeiten.
- Nonius- oder Digitalmessschieber, 0 bis 6 Zoll und 0 bis 12 Zoll, für Außendurchmesser, Wandstärke und Sockeltiefe.
- Ein Stahlband oder ein Pi-Band für große Durchmesser. Ein Pi-Band misst den Durchmesser direkt und ist die schnellste Möglichkeit, einen DN1800-Winkel oder einen schweren Flansch zu prüfen.
- Ein Ultraschall-Dickenmessgerät, wenn die Wand außerhalb der Endfläche überprüft werden muss.
- Ein Winkelmesser oder Winkelmesser für Seitenteile, 45-Grad-Ellbogen und Astwinkel.
- Eine gerade Kante, eine ebene Fläche und ein Flanschquadrat zur Prüfung der Rechtwinkligkeit.
- Eine Gewindelehre oder ein passender Rohrnippel für Gewindeanschlüsse.
- Die relevante Standardmaßtabelle, da der Vergleich eines Messwerts mit einer Tabelle schneller ist als die Berechnung von Grund auf.
Messen Sie möglichst bei Raumtemperatur und stützen Sie das Teil so ab, dass sein Eigengewicht den Messwert nicht verfälscht.
So messen Sie Stumpfschweißfittings
Stumpfschweißfittings nach ASME B16.9 werden durch Außendurchmesser, Wandstärke und Mitte-zu-Ende-Abmessungen definiert, daher sind dies die Zahlen, die zuerst überprüft werden müssen.
Ellenbogen: Mitte-zu-Ende und Winkel
Legen Sie den Ellenbogen mit einem Ende zu Ihnen auf eine ebene Fläche und messen Sie den Außendurchmesser dieses Endes. Die Hälfte dieser Zahl ergibt die Mittellinie. Die Abmessung von Mitte zu Ende verläuft dann von dieser Mittellinie bis zur anderen Endfläche, gemessen entlang des anderen Schenkels. Bei einem 90-Grad-Bogen mit langem Radius beträgt der Abstand zwischen Mitte und Ende etwa das 1,5-fache des Nennmaßes und bei einem 45-Grad-Bogen etwa das 0,625-fache des Nennmaßes. Eine schnelle Berechnung zeigt Ihnen also, ob Ihr Messwert zur richtigen Familie gehört, bevor Sie ihm vertrauen. Notieren Sie bei 180-Grad-Rückführungen sowohl den Mitte-zu-Mitte-Abstand als auch den Abstand von der Rückseite zur Vorderseite, da Zeichnungen unterschiedliche Abstände erfordern. Stellen Sie abschließend den Fasenwinkel, die Grundfläche und die eigentliche Bohrung ein.
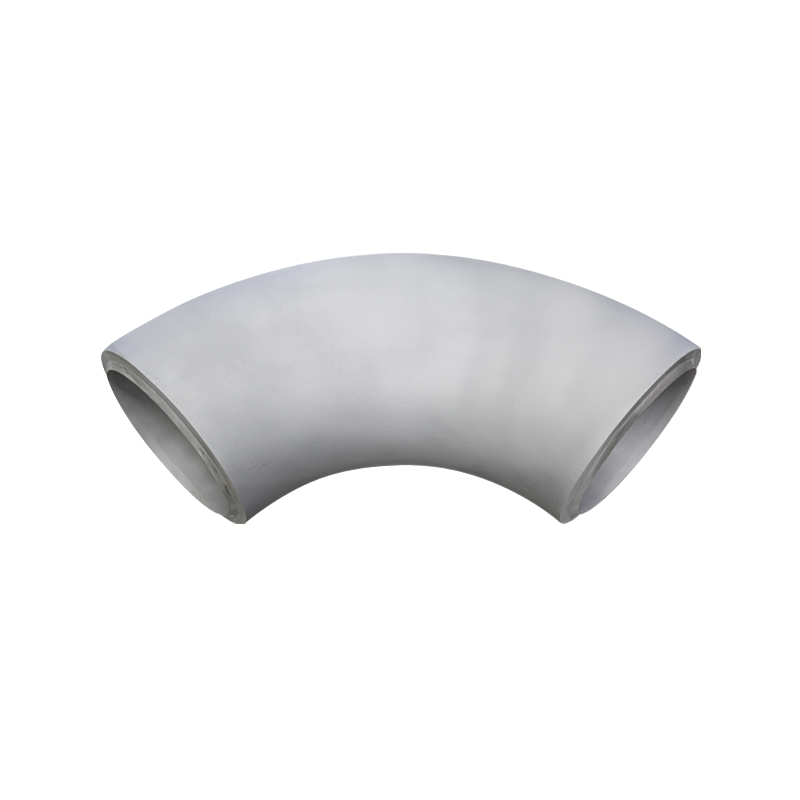 Stumpfgeschweißter 90-Grad-Winkel Wir produzieren Schweißbögen mit großem Durchmesser und dickwandige Hochdruckbögen. Der maximale Durchmesser des Bogens kann DN3800 betragen. Derzeit verfügen wir über ein komplettes Sortiment an ... Produkt anzeigen →
T-Stücke, Kreuze und Seitenteile
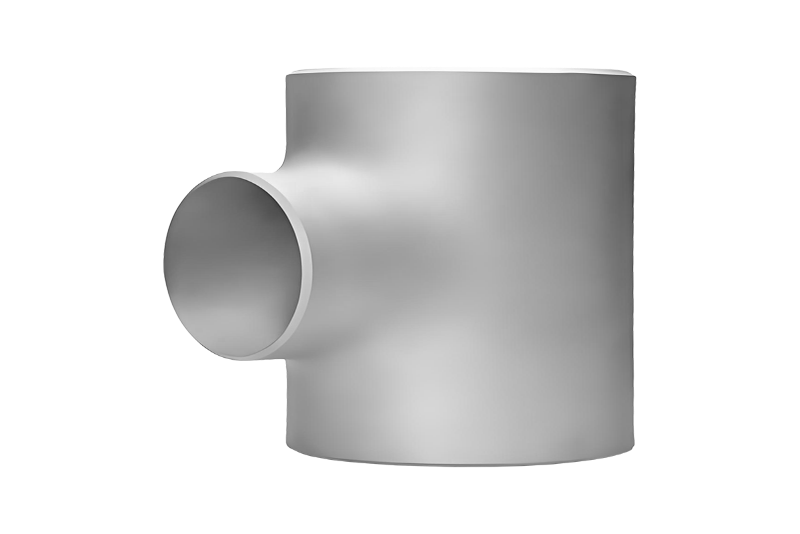
Ein T-Stück hat zwei maßgebliche Abmessungen: die Strecke, gemessen von Ende zu Ende durch den Körper, und die Abzweigung, gemessen von der Mittellinie der Strecke bis zur Endfläche der Abzweigung. Bei einem gleichen Abschlag sollten die beiden übereinstimmen; Messen Sie bei einem Reduzier-T-Stück auch den Außendurchmesser des Abzweigs und notieren Sie, welcher Auslass reduziert wird. Ein seitliches T-Stück fügt einen Abzweigwinkel hinzu. Kreuze folgen der gleichen Logik mit einem vierten Ausgang, und es lohnt sich, alle vier Enden auf Durchmesser und Rechtwinkligkeit zu überprüfen.
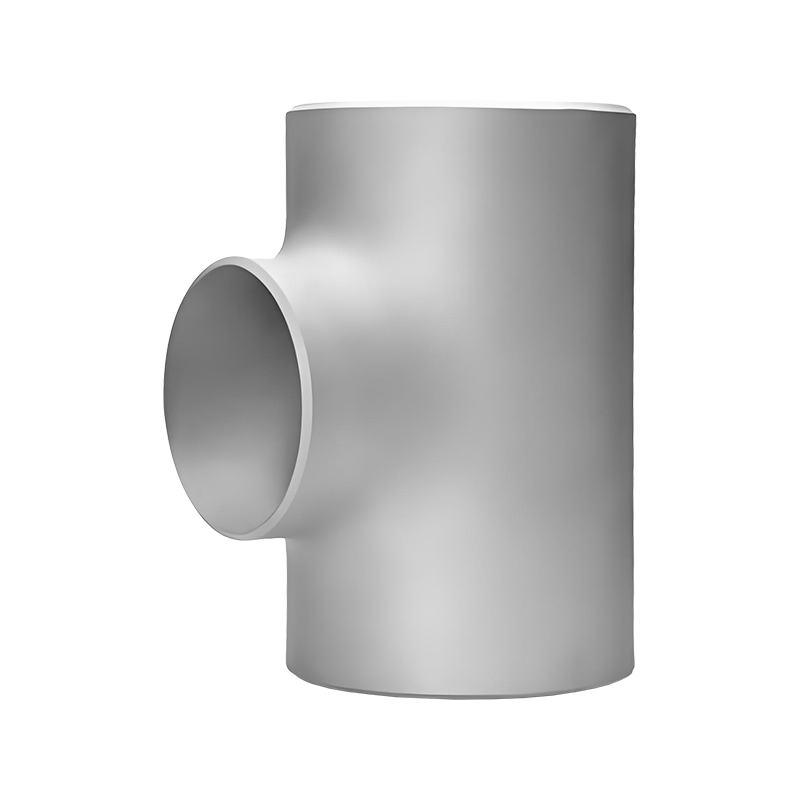 Gleiches T-Stück mit Stumpfschweißung Ein gleichwertiges T-Stück ist ein wichtiges Fitting in Rohrleitungssystemen, das dazu dient, den Flüssigkeitsstrom aufzuteilen oder zu vereinen und gleichzeitig den gleichen Rohrdurchmesser über alle drei Öffnungen hinweg aufrechtzuerhalten. Das... Produkt anzeigen →
Reduzierstücke, Kappen und Stummelenden
Konzentrische Reduzierstücke werden anhand der Gesamtlänge, des Außendurchmessers des großen Endes, des Außendurchmessers des kleinen Endes und der Wandstärke an beiden Enden überprüft. Ein exzentrisches Reduzierstück fügt die flache Seite und den Versatz zwischen den beiden Mittellinien hinzu, der leicht abzulesen ist, wenn eine gerade Kante auf der Fläche aufliegt. Kappen werden durch Außendurchmesser, Höhe und Wandstärke definiert. Stummelenden werden nach Länge, Überlappungsaußendurchmesser und Überlappungsdicke gemessen, wobei die Überlappung an mehreren Stellen am Umfang überprüft wird.
So messen Sie Flansche
Bei der Flanschmessung geht es hauptsächlich um das Schraubenmuster, da dieses darüber entscheidet, ob die Verbindung jemals verschraubt wird. Notieren Sie den Flanschaußendurchmesser, die Flanschdicke, den Lochkreisdurchmesser sowie die Anzahl und den Durchmesser der Schraubenlöcher. Fügen Sie dann die Verkleidungsdetails hinzu: Messen Sie bei einem Flansch mit erhöhter Fläche den Durchmesser der erhöhten Fläche und seine Höhe über der Flanschfläche. Messen Sie bei einem Ringverbindungsflansch die Nut und notieren Sie die Ringnummer. Überprüfen Sie abschließend die Bohrung und den Nabendurchmesser am Schweißende anhand des Rohrs.
Der Lochkreisdurchmesser ist das kniffligste Problem auf diesem Gebiet. Bei einer geraden Anzahl von Löchern messen Sie von der Mitte eines Schraubenlochs geradeaus bis zur Mitte des gegenüberliegenden Lochs. Messen Sie bei einer ungeraden Zahl von der Lochmitte zur Flanschmitte und verdoppeln Sie den Wert. Zählen Sie die Löcher zweimal, denn ein zusätzliches oder fehlendes Loch ist ein sehr kostspieliger Fehler.
 Vorschweißflansch Der Schweißhalsflansch ist die ultimative Lösung für Umgebungen mit hohem Druck und hoher Temperatur. Er wurde entwickelt, um durch seine robuste Konstruktion unübertroffene Zuverlässigkeit zu bieten. Produkt anzeigen →
So messen Sie Muffenschweißverbindungen und Gewindeanschlüsse
Für geschmiedete Fittings mit kleinem Durchmesser nach ASME B16.11 gelten eher die Abmessungen der Buchse oder des Gewindes als die der langen Mitten-zu-Ende-Längen. Messen Sie bei einem Muffenschweißbogen, T-Stück oder einer Muffenverbindung die Muffenbohrung, die Muffentiefe und die Wandstärke und stellen Sie sicher, dass die Bohrung mit dem Außendurchmesser des Rohrs übereinstimmt. Überprüfen Sie bei Gewindeanschlüssen die Gewindegröße und -form, die Gewindelänge und die Gesamtlänge und testen Sie das Gewinde mit einer Lehre oder einem passenden Nippel. Da diese Teile häufig an Hochdruck- und Hochreinheitsleitungen angeschlossen werden, lohnt es sich, einen Grat oder eine flache Muffe abzufangen, bevor die Armatur den Schweißer erreicht.
Eine Kurzreferenztabelle für die Werkstatt
Drucken Sie diese Tabelle aus, bewahren Sie sie neben der Werkbank auf und geben Sie für jede Zeile einen Messwert ein, bevor das Teil weitergeht.
Tabelle 1: Die von unseren Prüfern aufgezeichneten Abmessungen für die gängigsten Fitting-Typen sowie das Werkzeug, das die zuverlässigsten Messwerte liefert. | Passender Typ | Zu erfassende Abmessungen | Bestes Werkzeug |
| Stumpfgeschweißter 90-Grad-Winkel | Außendurchmesser des Endes, Wandstärke, Mitte-zu-Ende, Abschrägungswinkel | Messschieber, Maßband, Winkelmesser |
| Gleicher Abschlag | Durchgehend verlaufen, Abzweighöhe, beide Enddurchmesser | Klebeband, Bremssättel, gerade Kante |
| Konzentrisches Reduzierstück | Gesamtlänge, großer Enddurchmesser, kleiner Enddurchmesser, beide Wandstärken | Messschieber, Klebeband |
| Vorschweißflansch | Außendurchmesser, Dicke, Lochkreis, Anzahl und Größe der Löcher, Höhe der erhöhten Fläche, Bohrung | Messschieber, Klebeband, flange square |
| Muffenschweißverbindung | Muffenbohrung, Muffentiefe, Wandstärke | Bohrlehre, Tiefenlehre |
| Gewindeanschluss | Gewindegröße und -form, Gewindelänge, Gesamtlänge | Gewindelehre, Messschieber |
Häufige Fehler und Feldprüfungen
- Behandeln Sie die Nenngröße als Außendurchmesser und bestellen Sie dann ein Teil, das nicht in das Rohr passt.
- Messung von der Fase statt von der Stirnseite aus, was jede Messung verkürzt.
- Lesen Sie nur ein Ende eines Bogens, T-Stücks oder Reduzierstücks und gehen Sie davon aus, dass das andere Ende übereinstimmt.
- Vergleichen Sie das Fitting mit dem Rohrplan, messen Sie jedoch niemals die tatsächliche Wandstärke von beiden.
- Vergessen Sie Verkleidungsdetails wie erhabene Flächen, Ringfugenrillen oder flache Flächen, die vor Ort nicht korrigiert werden können.
Wenn ein Messwert außerhalb Ihrer Erwartungen liegt, messen Sie erneut mit einem zweiten Werkzeug, bevor Sie das Teil aussortieren. Ein heruntergefallener Messschieber oder ein Band mit verbogenem Haken verursachen mehr falsche Zurückweisungen als echte Nichtkonformität.
Vergleichen Sie Ihre Maße mit dem Standard
Eine Zahl allein bedeutet sehr wenig. Es wird nützlich, wenn Sie es mit einem Standard vergleichen: Stumpfschweißverbindungen mit ASME B16.9, Flansche mit ASME B16.5, geschmiedete Muffenschweißverbindungen und Gewindeverbindungen mit ASME B16.11 und Projekte in Europa oder Japan mit DIN- oder JIS B2311-Tabellen. Wenn Sie nicht sicher sind, wie ein Teil klassifiziert werden soll, bevor Sie beginnen, bietet sich eine kurze Einführung an was eine Rohrverschraubung eigentlich ist hilft Ihnen bei der Auswahl des richtigen Tisches.
Wenn Sie einen Ersatz benötigen, der zu einer vorhandenen Linie passt, ist unser ASME B16.9 Stumpfschweißfittings werden nach den gleichen Maßtabellen aus Kohlenstoffstahl, Edelstahl, legiertem Stahl, Duplex- und Nickellegierungen hergestellt, sodass eine vor Ort durchgeführte Messung mit einer Zeichnung auf unserer Seite abgeglichen werden kann.
Bei jedem Projekt kommt es letztendlich auf einen Monteur, ein Maßband und eine Verbindung an, die ausgerichtet werden muss. Die Durchführung vier sorgfältiger Messungen vor dem Schweißen ist immer noch die kostengünstigste verfügbare Qualitätskontrolle.
Wenn Sie eine nicht gekennzeichnete Armatur, eine alte Zeichnung oder ein Muster, das Sie nicht identifizieren können, in der Hand haben, senden Sie uns die vier gemessenen Nummern oder das Teil selbst. Mit mehr als dreißig Jahren Produktionserfahrung, einem Lagerbestand an gängigen Größen und einem in MT, PT, UT und RT zertifizierten Technikerteam können wir die Größe, die Materialqualität und den Standard bestätigen und schnell ein passendes Fitting anbieten.



 Language

 17.11.2025Lesen Sie mehr
 17.11.2025Lesen Sie mehr