Wartungsteams von Raffinerien stehen vor einem wiederkehrenden Problem: Das Rohrleitungssystem enthält einen nicht standardmäßigen Flansch, mit dem keine Katalogliste übereinstimmt. Der Lochkreis folgt keinem ASME B16.5-Muster, die Materialgüte stammt aus einer älteren Spezifikation oder die Bohrung benötigt ein Finish, das Standardflansche nicht bieten. Ab diesem Zeitpunkt ist die Herstellung kundenspezifischer Flansche kein „nice-to-have“ mehr; Es ist der einzige Weg zurück zu einem Betriebssystem.
Ein fehlender Flansch kann eine Prozesslinie tagelang zum Stillstand bringen. Die Kosten dieser Ausfallzeit übersteigen in der Regel den Preis eines bearbeiteten kundenspezifischen Teils bei weitem. Es ist ein einfaches mathematisches Problem: Jeder Hersteller mit einer zuverlässigen Schmiedequelle und CNC-Bearbeitungskapazität kann innerhalb weniger Tage einen kundenspezifischen Flansch produzieren, vorausgesetzt, er versteht die kritischen Abmessungen und Toleranzen, auf die es ankommt.
 Vorschweißflansch für Hochdruck- und Hochtemperaturanwendungen Dieser Flansch ist mit einem konischen Hals und einer vollständig durchdringenden Stumpfschweißung ausgestattet und gewährleistet eine leckagefreie Leistung unter extremen Bedingungen, was ihn zu einer zuverlässigen Wahl für kritische Rohrleitungen in Öl-, Gas- und Chemiesystemen macht. Produkt anzeigen →
Wenn Sie einen kundenspezifischen Flansch benötigen
Ein kundenspezifischer Flansch ist nicht immer ein vollständig maßgeschneidertes Design. Häufiger handelt es sich um einen Flansch, der auf ein oder zwei kontrollierte Arten von einer anerkannten Norm abweicht. Zu den häufigsten Auslösern gehören ein vorhandener Flansch mit beschädigter Stirnfläche, eine Pumpe oder Ventildüse mit einem unkonventionellen Schraubenmuster oder eine Prozessmodernisierung, die eine ungewöhnliche Bohrungs- oder Stirnflächenkonfiguration erfordert.
Zu den typischen benutzerdefinierten Szenarien gehören:
- Bohrungsdurchmesser, die nicht mit Standardrohrplänen übereinstimmen, werden häufig so bearbeitet, dass sie zu einer vorhandenen Rohrleitung oder einem bestimmten Strömungsprofil passen.
- Lochkreise und Außendurchmesser, die mit einem bereits vor Ort installierten Gegenflansch übereinstimmen müssen.
- Ungewöhnliche Flächenkonfigurationen wie RTJ-Nuten, Nut und Feder oder gezackte Oberflächen für die Abdichtung von Hochdruckdichtungen.
- Materialqualitäten, die für korrosiven Einsatz, hohe Temperaturen oder kryogene Bedingungen ausgewählt wurden und nicht in Standardgrößen auf Lager sind.
Für einen Hersteller mit über drei Jahrzehnten Erfahrung in der Rohrmontage sind das keine ungewöhnlichen Wünsche. Was zählt, ist die Fähigkeit, die Anfrage in klare Bearbeitungsanweisungen umzuwandeln, ohne über Toleranzen zu spekulieren.
Materialauswahl für kundenspezifische Flansche
Die Wahl des Materials bestimmt die Lebensdauer und die Kosten des Flansches. Bei kundenspezifischen Flanschen ergibt sich die anfängliche Spezifikation häufig aus der Betriebsumgebung und nicht aus der Standardverfügbarkeit. Aus diesem Grund benötigt ein Hersteller Zugriff auf mehrere Materialfamilien.
Gängige Materialqualitäten für die Herstellung kundenspezifischer Flansche und ihre typischen Betriebsbedingungen. | Materialqualität | Typischer Standard | Schlüsselleistung | Gemeinsame Anwendung |
| ASTM A105 | ASME B16.5, ASTM A105 | Kohlenstoffstahl, allgemeine Festigkeit, leicht zu schweißen | Wasser-, Dampf-, Ölservice |
| ASTM A182 F304/316L | ASME B16.5, ASTM A182 | Edelstahl, Korrosionsbeständigkeit | Chemie, Meer, Lebensmittel |
| ASTM A182 F11/F22 | ASME B16.5, ASTM A182 | Legierter Stahl, Kriechfestigkeit bei hohen Temperaturen | Kraftwerk, Dampfleitungen |
| ASTM A182 F91 | ASME B16.5 | Erhöhte Hochtemperaturfestigkeit für Kessel | Kraftwerke, Hochtemperatursammler |
| ASTM A182 F51 (2205) | ASME B16.5 | Duplex-Edelstahl, beständig gegen Spannungsrisskorrosion | Meerwasser, Offshore |
| ASTM A182 F53 (2507) | ASME B16.5 | Superduplex, hohe Chloridbeständigkeit | Entsalzung, Offshore |
| Inconel 625/718 | ASTM | Nickelbasislegierung, extreme Korrosion und Temperatur | Chemie, Luft- und Raumfahrt, Hochtemperatur |
| Titan Grad 2 | ASTM | Leicht, ausgezeichnete Korrosionsbeständigkeit | Chemische Ausrüstung |
Die Auswahl des richtigen Materials ist nur die halbe Miete. Die andere Hälfte bestätigt die Wärmebehandlungs- und Zertifizierungskette der Flansche. Für den Einsatz bei niedrigen Temperaturen sind Kohlenstoffstahlsorten wie z WPL6 Tieftemperatur-Blindflansche werden bearbeitet, um Schlagzähigkeit zu gewährleisten; Für die Hochdruckgasübertragung muss der Vorschweißflansch vor dem Versand einer ordnungsgemäßen Ultraschallprüfung unterzogen werden.
Jede Materialfamilie hat auch spezifische Bearbeitungsparameter. Edelstahl härtet schneller aus als Kohlenstoffstahl, was sich auf Vorschübe und Werkzeuge auswirkt. Ein Hersteller, der sowohl Standard- als auch kundenspezifische Flansche aus diesen Materialien hergestellt hat, wird diese Unterschiede vorhersehen.
Normen und Maßtoleranzen
Benutzerdefinierte Flansche benötigen weiterhin einen Referenzrahmen. Auch wenn ein Flansch von einer Norm abweicht, sollte sich der Hersteller daran orientieren ASME B16.5 Vorschweißflansche oder ASME B16.47 für Druckstufen und grundlegende Gesichtsabmessungen. Der kundenspezifische Aspekt betrifft normalerweise die Bohrung, den Lochkreis oder die Dicke, aber die Flanschdruckklasse und die Ausrichtung folgen immer noch einer anerkannten Grundlage.
Ein paar praktische Toleranzregeln, die Werkstätten für kundenspezifische Flansche anwenden:
- Lochkreisdurchmesser: Normalerweise innerhalb von /-1,5 mm für Standardgrößen, jedoch enger für Paare, die mit einem vorhandenen Flansch zusammenpassen müssen.
- Bohrungsdurchmesser: Nahe der gewünschten Abmessung gefertigt, oft innerhalb von /-0,1 mm, wenn der Flansch Teil eines passenden Satzes ist.
- Dicke: Innerhalb des von ASME B16.5 festgelegten Bereichs gehalten, es sei denn, der Kunde verlangt ausdrücklich einen schwereren Körper für zusätzliche Steifigkeit.
Diese Toleranzen sind wichtig, da kundenspezifische Flansche selten eigenständige Teile sind. Sie müssen mit anderen bereits vor Ort vorhandenen Komponenten übereinstimmen. Eine geringfügige Abweichung des Lochkreises oder des Stirnflächenprofils kann beim Start zu einem Leckpfad führen.
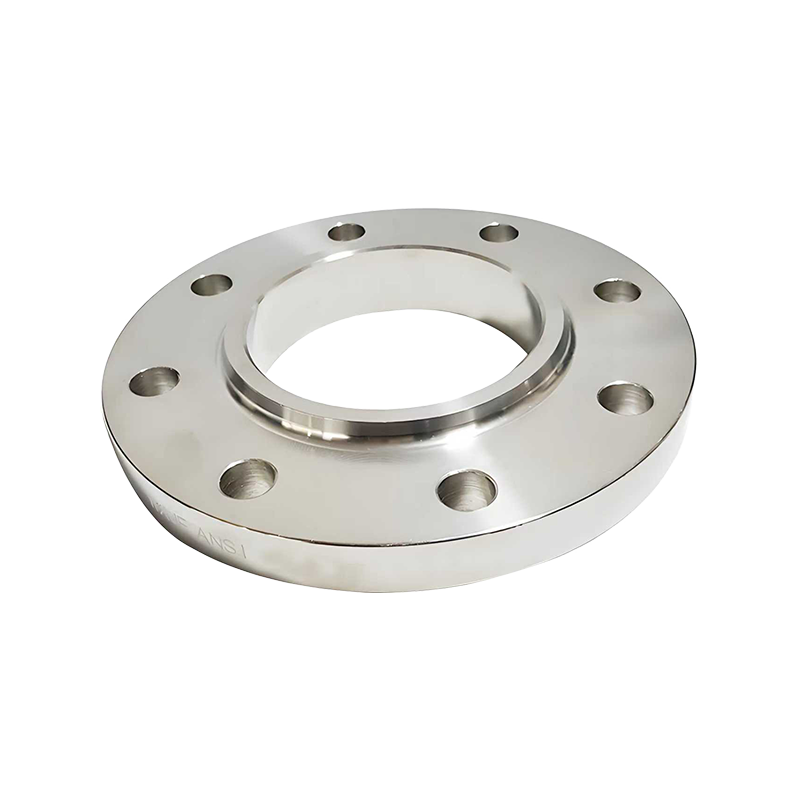 Aufsteckflansch für Niederdrucksysteme und einfache Installation Dieser Flansch wird über das Rohr geschoben und erfordert nur eine Kehlnaht. Er bietet eine kostengünstige und sichere Verbindung für Niederdruckleitungen in Wasser-, HVAC- und allgemeinen Industrieleitungen. Produkt anzeigen →
Herstellungsprozess für kundenspezifische Flansche
Die Herstellung kundenspezifischer Flansche folgt dem gleichen grundlegenden Weg wie Standardflansche, wobei die Modifikationen über die einzelnen Phasen verteilt sind.
- Rohmaterialvorbereitung: Das Schmiedematerial wird auf das erforderliche Gewicht und die erforderlichen Abmessungen zugeschnitten. Geschmiedete Rohlinge sorgen für einen gleichmäßigen Kornfluss, der die mechanischen Eigenschaften im Vergleich zu Blechflanschen verbessert.
- Wärmebehandlung: Nach dem Schmieden wird das Material je nach Güte und erforderlicher Zähigkeit normalisiert oder vergütet.
- Grobbearbeitung: Der Rohling wird auf ungefähre Abmessungen gedreht, wobei Spielraum für letzte Durchgänge verbleibt.
- CNC-Bearbeitung: Schraubenlöcher, Bohrung und Dichtungsfläche werden auf Endtoleranzen bearbeitet. Mit CNC-Maschinen kann der Bediener einen bestimmten Lochkreis direkt aus der Kundenzeichnung programmieren.
- Oberflächenveredelung: Bei kritischen Dichtflächen wird eine gezahnte oder glatte Oberfläche aufgetragen. Für chemische Anwendungen können Beizen und Passivieren erforderlich sein.
Jede Stufe verfügt über ein Qualitätstor. Ein kundenspezifischer Flansch mit einer übergroßen Bohrung und einem nicht standardmäßigen Lochkreis kann in jeder Abmessung perfekt sein, außer in einer, und diese wird das Problem verursachen, wenn sie unter Druck steht.
Qualitätskontrolle und Inspektion
Kundenspezifische Flansche müssen die gleichen Prüfstandards erfüllen wie ihre Katalog-Gegenstücke. Die Inspektionen sollten mindestens Folgendes umfassen:
- Maßüberprüfung anhand der Kundenzeichnung, mit besonderem Augenmerk auf Lochkreis, Bohrung, Außendurchmesser und Dicke.
- Materialverifizierung durch positive Materialidentifizierung und Zertifikatsprüfung.
- Zerstörungsfreie Prüfung basierend auf der Kritikalität des Dienstes. Bei einem Hochdruck-Gasflansch kann eine Ultraschallprüfung des Schmiedeteils erforderlich sein. Bei einem Flansch für eine chemische Schlammleitung ist möglicherweise eine Eindringprüfung der Dichtfläche erforderlich.
Viele Einrichtungen verfügen über eine ISO 9001-Zertifizierung und verlangen die Einhaltung der Druckgeräterichtlinie für Flansche, die in Europa installiert werden. Die Ausführung dieser Systeme in einer benutzerdefinierten Reihenfolge ist nicht optional; Aus diesem Grund wird der Custom Shop überhaupt beibehalten.
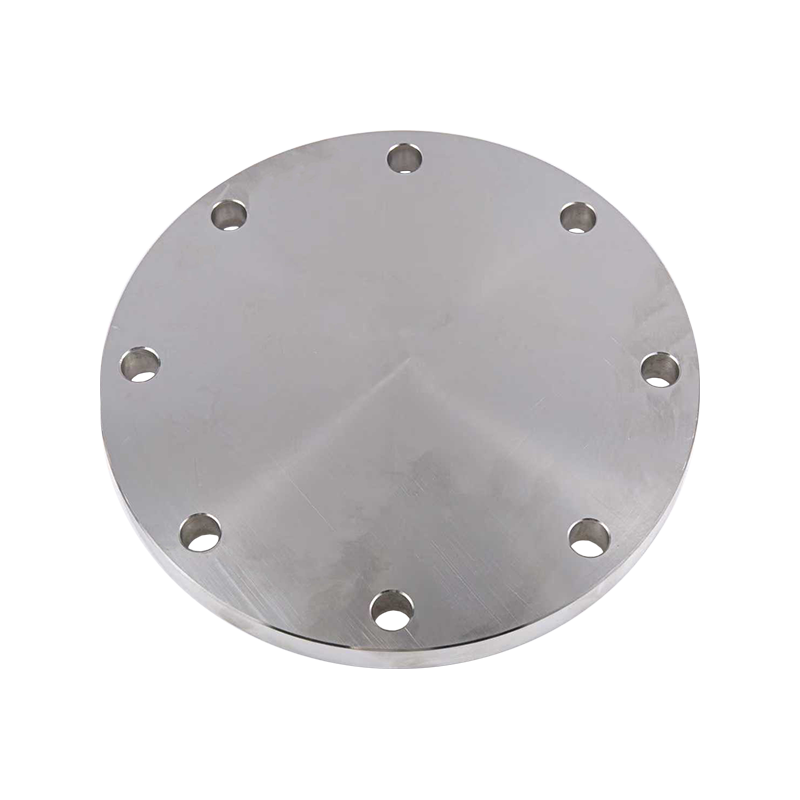 Blindflansch zum Abdichten von Rohrenden mit vielseitigen Dichtflächen Dieser Flansch dient zum Verschließen von Rohr- oder Geräteöffnungen, stellt eine robuste Barriere dar und erfüllt verschiedene Druckanforderungen, geeignet für Wartung, Tests oder Notabschaltungen. Produkt anzeigen →
Anwendungen von kundenspezifischen Flanschen
Kundenspezifische Flansche gibt es in nahezu allen Industriezweigen. Die spezifischen Anforderungen sind unterschiedlich, aber die Konstruktionslogik ist konsistent: Wenn ein Katalogflansch nicht passt, wird ein kundenspezifischer Flansch bearbeitet, um die Verbindung zu vervollständigen.
- Öl- und Gaspipelines: Blindflansche mit großem Durchmesser zur Isolierung während der Wartung, Hochdruck-Vorschweißflansche für Offshore-Anbindungen.
- Chemische Verarbeitung: RTJ und Spezialflansche aus Edelstahl oder Duplex, um aggressiven Medien standzuhalten.
- Energieerzeugung: Flansche aus legiertem Stahl für Dampfverteiler und Hochtemperaturanwendungen, oft mit entscheidender Materialrückverfolgbarkeit.
- Schifffahrt und Entsalzung: Superduplex- oder Titanflansche, bei denen der Chloridgehalt hoch ist und eine spezielle Bearbeitung erforderlich ist, um eine Kaltverfestigung zu vermeiden.
Die Erstellung eines kundenspezifischen Flansches für einen dieser Dienste erfordert ein Gespräch zwischen dem Kunden und dem Hersteller, bevor das Rohmaterial geschnitten wird. Auf diese Weise werden das richtige Material, die richtige Spezifikation und die richtige Prüfstufe vereinbart.
So geben Sie einen benutzerdefinierten Flansch an
Wenn Sie eine Anfrage zu einem kundenspezifischen Flansch an einen Hersteller senden, geben Sie so viele Details wie möglich an. Nachfolgend finden Sie die Elemente, die die Angebotserstellung beschleunigen:
- Nennrohrgröße und ggf. Druckklasse.
- Materialqualität und Arbeitstemperaturbereich.
- Bohrungsdurchmesser mit der Toleranz, die Sie akzeptieren können.
- Lochkreisdurchmesser und Lochanzahl, mit Flansch-Außendurchmesser.
- Dichtungsflächentyp: RF, FF, RTJ oder andere.
- Gewünschte Menge und Liefertermin.
- Ob der Flansch mit einem Gegenflansch gepaart wird, liegt Ihnen bereits vor.
Ein Hersteller, der kundenspezifische Flansche auf mehreren Kontinenten hergestellt hat, nutzt diese Informationen, um potenzielle Probleme zu erkennen, bevor sie zu Werkstattproblemen werden.
Fazit
Kundenspezifische Flanschfertigung ist kein anderes Geschäft als die Herstellung von Standardflanschen. Es handelt sich um die gleiche Bearbeitung, das gleiche Schmiedewissen und die gleiche Prüfdisziplin, die auf ein Teil angewendet werden, das nicht auf eine Katalogseite passt. Der Wert liegt in der Erfahrung: zu wissen, welche Dimension festgehalten werden muss, welches Material eine besondere Handhabung erfordert und welcher Prüfweg für einen bestimmten Service eingeschlagen werden muss.
Das ist die Art von Wissen, die besagt, dass kundenspezifische Flansche termingerecht geliefert werden können, und das ist es, was die Prozesslinie schneller wieder in Betrieb nimmt.



 Language

 17.11.2025Lesen Sie mehr
 17.11.2025Lesen Sie mehr